
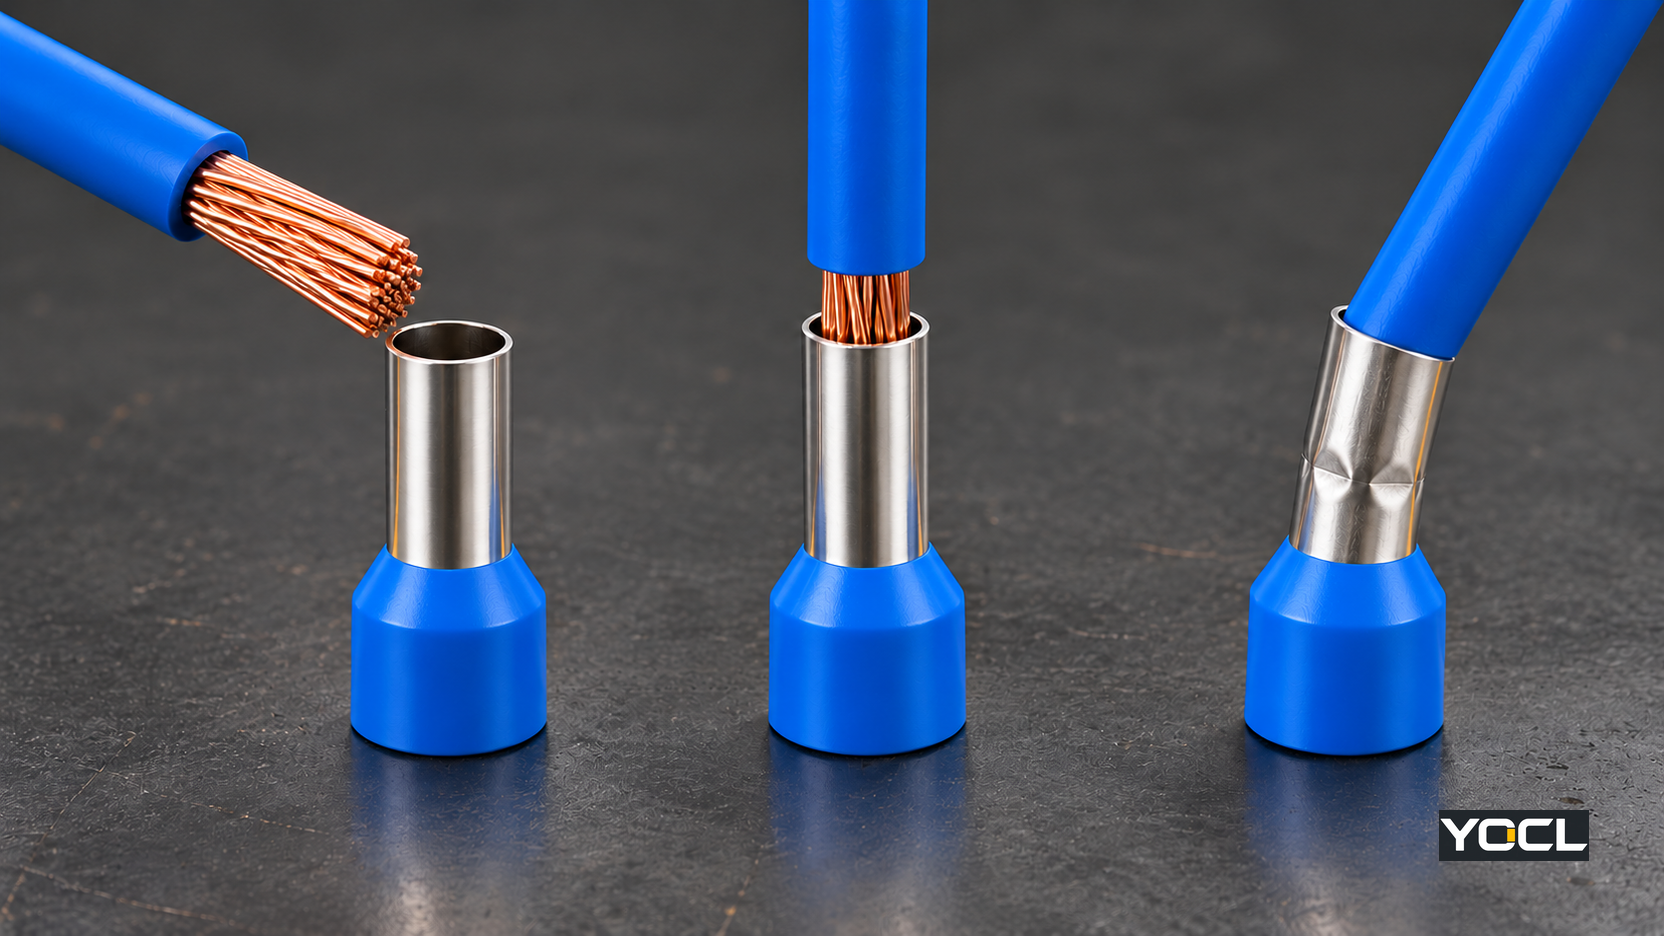
Utilice el casquillo, la herramienta de crimpado y la matriz documentados para el conductor y el terminal reales, y siga las instrucciones de esa combinación. Aísle el circuito, pele la longitud especificada, mantenga todos los hilos dentro del manguito, inserte el casquillo completamente y complete el ciclo de crimpado previsto de la herramienta. A continuación, compruebe el manguito, el collarín, la entrada del conductor y el perfil acabado. Esa inspección visual puede encontrar hilos expuestos y daños evidentes; no puede por sí sola demostrar la resistencia a la tracción, la resistencia o el rendimiento a largo plazo.
Un buen resultado es un proceso completo y especificado que produce un extremo que el terminal receptor tiene permiso para aceptar y puede sujetar según lo previsto. Un óvalo o hexágono visualmente ordenado es solo un resultado observable. Antes de realizar una conexión de producción, establezca los cuatro enlaces en una combinación controlada:
conductor trenzado → modelo de casquillo → herramienta y matriz → terminal receptor
Cuando alguno de esos enlaces sea desconocido, deténgase. No seleccione el casquillo solo por el color, la matriz por la forma que casualmente produce, ni la longitud de pelado copiando un número de un modelo diferente. La gama de casquillos para cables de YOCL presenta las familias E, EN y TE y también dirige a los usuarios a confirmar la herramienta, la matriz, el perfil acabado y la entrada del terminal. No publica una especificación de crimpado universal para todos ellos.
Herramientas, Documentos y el Extremo Acabado Esperado
Trabaje en un conductor sin tensión y aislado bajo el procedimiento aplicable en la obra. Confirme que el conductor no tiene alimentación de retorno y que se ha hecho seguro antes de pelar o modificar una conexión existente. El siguiente artículo cubre la preparación mecánica de un extremo del conductor; no suministra el par de apriete del terminal, las comprobaciones de reconexión ni las instrucciones de energización del equipo.
Reúna los documentos exactos antes de tocar el cable. Como mínimo, mantenga visibles en el banco de trabajo el rango de conductores permitido y las instrucciones de preparación del terminal, los datos de la puntera para el modelo seleccionado y las instrucciones de la herramienta o matriz de crimpado. Cuando un proyecto controle el proceso de crimpado mediante una instrucción de trabajo, registro de calibración, programa de matrices o plan de cualificación, utilice la revisión vigente en lugar de la guía genérica del sitio web.
| Entrada para confirmar | Registro o característica visible | Condición de parada |
|---|---|---|
| Permiso del terminal | Terminal o punto de conexión exacto, preparación del conductor aceptada, rango del conductor, requisito de inserción | No hay pruebas de que esta disposición de conductor con puntera esté permitida |
| Conductor | Construcción de cobre trenzado, tamaño nominal, tolerancia y uno o dos conductores | El conductor no coincide con la disposición declarada de la puntera |
| Casquillo | Serie y modelo exactos; para tipos aislados, disposición del collarín y longitud total | El modelo seleccionado no puede aceptar la geometría real del conductor y del terminal |
| Herramienta y matriz | Modelo de herramienta, matriz instalada, ajuste o posicionador, revisión de las instrucciones y cualquier verificación requerida | La matriz/herramienta no está documentada para esta combinación de férula y conductor |
| Criterio de proceso | Parada de ciclo, liberación de trinquete, indicador, calibre u otra comprobación de finalización/aceptación indicada | El criterio requerido es desconocido o no se puede completar |
| Terminal de conexión | El manguito y el collar metálicos pueden alcanzar la zona de sujeción especificada | La entrada o el collar obstruyen el asiento completo, o la terminal requiere otra preparación |
La guía qué-es-una-férula-para-cables explica la construcción y la distinción entre simple/doble. Esos hechos apoyan la selección pero no definen el proceso de crimpado. Utilice la tabla de tamaños de terminales de cable para comprender los campos dimensionales, luego regrese al dibujo del modelo exacto para este cable. En particular, la longitud de pelado del aislamiento, la longitud del manguito metálico expuesto, la longitud total del terminal y la profundidad de inserción del terminal son cuatro cantidades separadas.
Lea la geometría final antes de pelar
Una longitud de pelado controlada debe servir al terminal completo y al terminal. No es lo mismo que la longitud frontal del manguito. El dibujo de la serie E de YOCL, por ejemplo, utiliza F para el manguito metálico expuesto y L para la longitud total incluido el collar aislante. Un modelo como E1508 lista F = 8 mm y L = 15 mm. Esas dimensiones públicas identifican el modelo; no son una instrucción universal para pelar 8 o 15 mm. datos de la serie E de YOCL.
Una longitud de pelado calculada bajo la instrucción controlada debería comprobar normalmente ambos extremos. En el extremo de entrada del cable, debe entrar suficiente conductor bajo el collar o dentro de la funda sin dañar el límite del aislamiento. En la parte frontal, el conductor no debe sobresalir más allá de la funda metálica hacia el área de contacto del terminal, a menos que el diseño y la instrucción aplicables lo permitan explícitamente. Confirme la disposición real con una muestra antes de cambiar una configuración de producción.
Dos atajos comunes rompen la comprobación dimensional:
- Usar L como longitud de pelado. El collar forma parte de L. Pelar la longitud total completa puede dejar aislamiento fuera del límite previsto, al tiempo que expone el conductor donde el collar debería unirse al cable.
- Copiar una configuración de pelado de otra serie. Incluso cuando los tamaños nominales de los conductores parecen similares, la funda, el collar y el terminal receptor pueden requerir otra longitud. Los nombres de los modelos por sí solos no transfieren configuraciones.
Para una férula doble, lea el tamaño por conductor. Los modelos TE de YOCL se describen como casquillos de dos conductores, por lo que el número de hilos, la carga relativa de los hilos y el permiso del terminal requieren comprobaciones por separado. A comparación de terminales de puntera simples frente a dobles ayuda a elegir la disposición correcta; no autoriza a un terminal a admitir dos hilos.
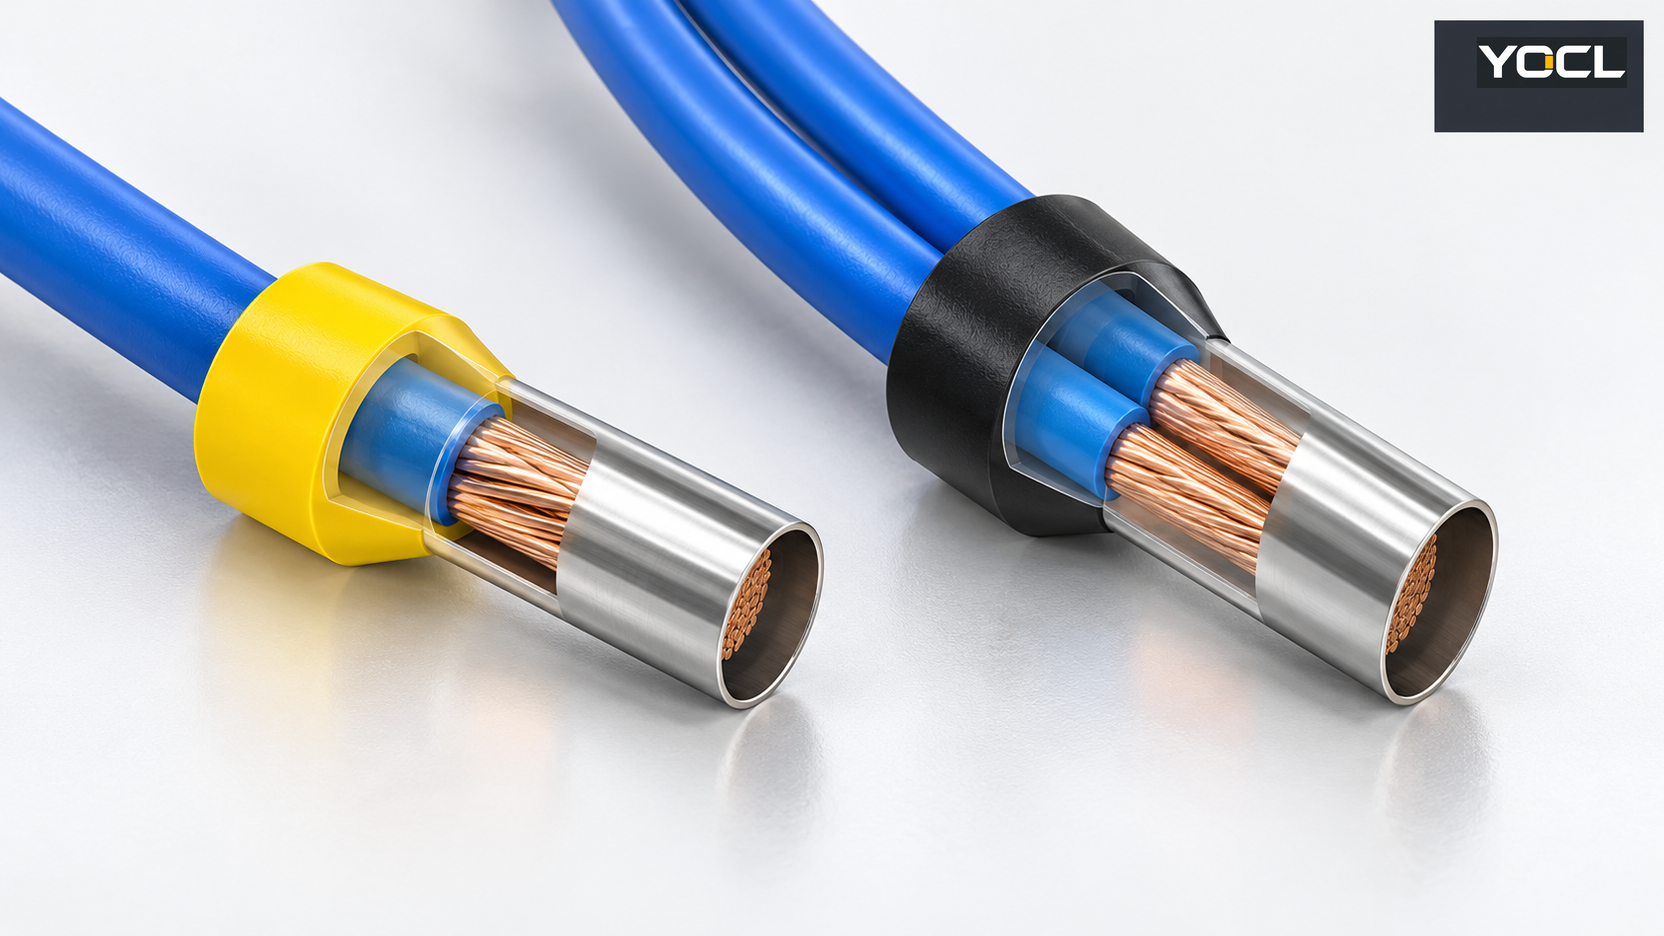
Preparar los hilos y cargar el casquillo
1. Cortar y pelar la longitud especificada
Utilice las instrucciones de preparación controlada del conductor y la herramienta correcta para el aislamiento del cable. Corte el extremo de forma suficientemente recta para que los hilos puedan reunirse, y luego pele la longitud documentada sin mellar, estirar ni romper los hilos. Vuelva a empezar con un extremo nuevo si el proceso de pelado ha dañado el conductor. Un casquillo no puede restaurar la sección transversal que ha eliminado la herramienta de pelado.
Limpie el conductor solo si el cable, el casquillo y las instrucciones del sitio aplicables permiten el método y los materiales. La suciedad, el exceso de compuesto o los residuos sueltos alrededor de los hilos dificultan la comprobación de la colocación y no deben introducirse simplemente en el manguito. No suelde el haz de hilos ni lo cubra con un relleno improvisado como sustituto del crimpado especificado: el alcance de la evidencia de IEC 60352-2:2024 concierne al manguito de crimpado sin soldadura diseñado, y otra preparación cambia ese proceso.
Resultado esperado: se expone la longitud de cobre requerida, el límite del aislamiento está intacto y los hilos siguen siendo iguales a la construcción del conductor especificada. Si eso no es visible, deténgase antes de cargar.
2. Reúna todos los hilos e inspeccione la entrada
Retuerza o reforme los hilos solo hasta donde lo permitan las instrucciones del cable y la férula. La funda debe abarcar todos los hilos; un grupo al que le falte un hilo roto o que deje uno suelto fuera del tubo metálico no es candidato para un crimpado de calidad. La boca frontal debe estar abierta y despejada, sin ningún hilo doblado sobre ella.
Compruebe que la férula sea el modelo exacto, sin funda partida, boca colapsada o collar dañado, y adecuada para el material y la cantidad de conductor actuales. El alcance de EE. UU./Canadá UL 486 Edición 3 describe férulas cubiertas y desnudas destinadas a un conductor de cobre trenzado, o dos del mismo tamaño dentro de sus límites. Ese alcance es una forma de entender la familia de productos en su mercado cubierto; no es ni una lista de modelos YOCL ni una aprobación general de terminales.
3. Inserte hasta alcanzar la posición controlada
Deslice el conductor a través de la abertura de entrada del cable y dentro de la funda. Aliméntelo lo suficientemente despacio para ver que el haz de hilos se mantiene unido. Si la férula tiene un collar aislante, no fuerce hilos individuales entre el collar y la funda metálica. Para una férula no aislada, confirme que la entrada acampanada u otra característica visible no recoja un hilo suelto fuera del tubo previsto.
La inserción solo se completa cuando se alcanza la posición indicada en las instrucciones. Una comprobación visual habitual es que el haz de hilos llegue a la zona prevista sin sobresalir por la parte frontal, pero la construcción del modelo exacto y los requisitos del terminal son los que deciden. No establezca la profundidad de inserción final basándose en una foto genérica. El comparativa entre crimpado cuadrado y hexagonal comienza después del ajuste del cable/manguito y explica que el perfil de la matriz no soluciona un problema de carga o de entrada en el terminal.
Resultado esperado: el terminal tubular está totalmente apoyado en la herramienta con todos los hilos previstos en su interior, su collarín y su boca no presentan daños, y no hay ninguna separación aparente ni hilos sobresalientes. Si el conductor se desliza hacia fuera o se escapa un hilo, retire el terminal tubular y vuelva a empezar con un extremo de conductor en buen estado.
Realice un crimpado completo y especificado
4. Coloque la matriz exacta donde indiquen las instrucciones
Instale la matriz o el ajuste de la herramienta identificado para ese terminal tubular. Compruebe la posición de cierre antes de cargar el cable si las instrucciones de la herramienta así lo requieren. Una matriz cuyos escalones de mordaza parezcan adecuados no está necesariamente aprobada para el modelo de terminal tubular, y un amplio rango nominal de cable no sustituye a una tabla de compatibilidad entre terminales tubulares y herramientas.
Para un terminal tubular preaislado, la zona de crimpado es el manguito metálico donde la herramienta está diseñada para comprimirlo. Mantenga el collarín aislante y el aislamiento del conductor fuera de la zona de cierre de la mordaza donde podrían quedar pinzados, a menos que el diseño exacto de la herramienta los admita deliberadamente. Para un terminal tubular no aislado, confirme que todo el cuerpo metálico está alineado en la matriz prevista. No proceda si la herramienta tiene una mordaza dañada, un elemento de posicionamiento roto, un pasador que falta o una designación de matriz poco clara.
5. Cierre la herramienta solo según lo requiera su proceso
Sostenga el terminal de puntera cargado en la posición especificada y accione la herramienta a través del ciclo previsto. Una herramienta de crimpado con carraca está diseñada para completar un ciclo controlado; siga su método de liberación o apertura indicado en lugar de forzar su apertura a mitad del proceso. Si las instrucciones de la herramienta, el terminal de puntera o el terminal requieren un actuador, ciclo o número de posiciones de crimpado diferentes, utilice ese método exactamente.
No realice una segunda presión porque el primer crimpado parezca más plano o más redondo que una muestra de referencia, y no aplique una segunda matriz sobre un manguito ya formado para hacer que entre en un terminal. Una operación adicional o combinada altera el proceso especificado. El resumen IEC 60352-2 destaca que los resultados de las conexiones crimpadas pueden compararse cuando se utilizan herramientas de diferentes diseños o fabricantes, lo que refuerza la necesidad de identificar el utillaje real en lugar de juzgar solo por la silueta final. IEC 60352-2:2024.
Resultado esperado: la herramienta realiza su ciclo documentado, el crimpado se realiza en la posición prevista y la mordaza solo puede abrirse según lo diseñado. Si el ciclo se interrumpe, el terminal de puntera se mueve, la herramienta falla o la mordaza se detiene antes de tiempo, marque la pieza no aceptado. No asuma que una actuación más ha reparado un ciclo incompleto a menos que la instrucción exacta autorice dicha recuperación.
Compruebe el resultado antes de introducirlo en el terminal
Inspeccione el extremo acabado con buena luz difusa antes de la inserción. Utilice una lupa cuando forme parte de la práctica de trabajo establecida o cuando sea difícil ver una característica detallada. Registre la observación; “parece correcto” no es un resultado trazable.
| Observación | Aceptar cuando | Retener cuando | Rechazar / reiniciar cuando |
|---|---|---|---|
| Entrada del conductor | Todos los hilos previstos están dentro del terminal y el collarín/límite está intacto | La colocación es ambigua o el resultado del indicador/calibrador es desconocido | Un hilo está fuera, falta un hilo o el conductor no ocupa la posición especificada |
| Boca y extremos de los hilos | El paquete permanece contenido; se cumple la condición de la boca de la instrucción | La proyección frontal o la posición final no se pueden comparar con el requisito exacto | Un hilo sobresale de manera prohibida, un paquete doblado bloquea la funda o la boca está incompletamente formada |
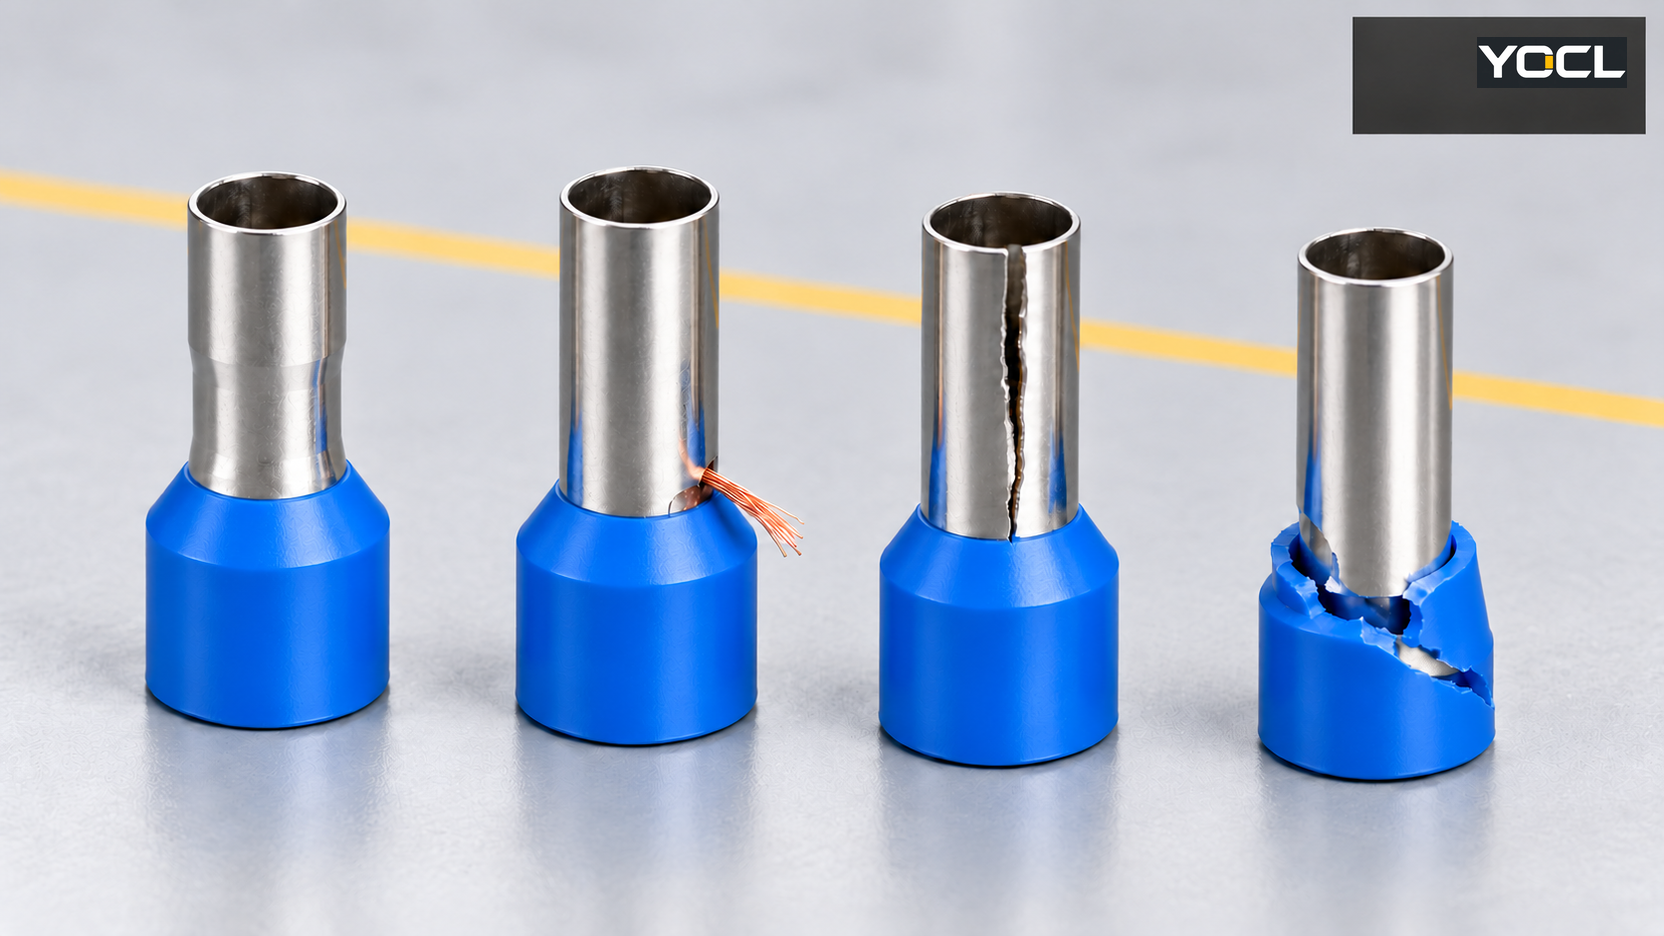
| Funda metálica | El patrón/ciclo de matriz especificado está presente donde se requiere; sin división, grieta o funda suelta | Una marca cae fuera de la referencia o se necesita un calibrador | Pliegue en la ubicación incorrecta, funda suelta o dividida, obvio sub/sobre-crimpado o ciclo indicado faltante |
| Collar de aislamiento | Presentado como se especifica y no visiblemente agrietado, cortado, derretido o desplazado | La holgura o daño del collar es incierto | Collar dañado o faltante, o aislamiento tragado/perforado de manera que cambia la interfaz del terminal |
| Resultado axial | El extremo terminado es lo suficientemente recto para alinearse con el terminal | La alineación no se puede juzgar de manera segura o necesita la medida del terminal | Manga doblada, collar deformado o un extremo que no puede asentarse sin fuerza |
Esta tabla es un marco de inspección, no una tabla de aceptación universal. La herramienta de crimpado o el proyecto pueden definir una muestra de referencia específica, marca del troquel, ancho/altura de crimpado, prueba de tracción, sección transversal o prueba eléctrica. Esos criterios reemplazan o extienden las verificaciones visuales según sea necesario. Una muestra que se parece a otra muestra no es aceptable si proviene de un troquel, configuración de herramienta o lote de cable diferente.
No reparar defectos visibles con soluciones cosméticas
Volver a apretar la funda, recortar un hilo proyectante, derretir el collar plano o ocultar una costura abierta no convierte un proceso rechazado en uno aceptado. Retire una férula inaceptable de la manera permitida por las instrucciones exactas, inspeccione el conductor en busca de daños y prepare un nuevo extremo si algún hilo o aislamiento está comprometido.
Esto es importante en un terminal con clearance de entrada limitado. Un crimpado deformado puede ser forzado a través de una abertura, sin embargo, esa fuerza puede raspar el recubrimiento del conductor, doblar el collar o dejar el extremo asentado a la profundidad incorrecta. El YOCL resumen del terminal de crimpado distingue una conexión de barril del extremo de contacto del terminal; el frente ordenado de la férula no prueba que la abrazadera debajo de ella reciba correctamente el conductor.
Check Terminal Seating and Clamping Separately
The ferrule and conductor are now one prepared end, but the connection is not complete. Insert it only into a terminal documented to accept that conductor arrangement. Follow the terminal maker’s insertion depth and actuation instructions, then make the required seating check. For a screw-clamp or spring terminal, this can involve a specific insertion path, open position, tool operation or visual window; do not infer it from the ferrule alone.
Para terminales de cableado de equipos cubiertos UL, el alcance público de UL 486E Edición 6 sección 1.4 proporciona una vía cuidadosamente limitada: los terminales de puntera evaluados bajo UL 486F pueden utilizarse cuando el terminal de puntera se aplica según sus valores nominales/instrucciones y la longitud del material conductor expuesto sigue cumpliendo con el requisito de longitud de pelado del fabricante del conector. Esa declaración no certifica un modelo YOCL, no sustituye las instrucciones actuales del terminal ni aprueba un extremo acabado que no supere las comprobaciones del producto. Sin embargo, muestra por qué un buen engaste y una conexión de terminal permitida son aprobaciones independientes.
La entrada y la abrazadera del terminal también pueden limitar la longitud del collarín y del manguito. Siga el rango de conductor con terminal de puntera permitido por el terminal exacto y la posición de sujeción requerida. Si el extremo preparado entra pero la abrazadera del terminal no alcanza su zona conductora, o si el collarín impide el asiento completo, deténgase. No acorte el manguito, no retire el collarín ni inserte la sección aislada en la abrazadera como solución de campo a menos que la documentación del terminal explique una preparación alternativa permitida.
Lo que una inspección visual no puede demostrar
Un engaste visualmente intacto puede seguir siendo mecánica o eléctricamente inadecuado. El alcance de IEC IEC 60352-2 cubre la evaluación bajo condiciones mecánicas, eléctricas y atmosféricas especificadas y compara los resultados entre diseños de herramientas. Ese es el punto en el que un método de prueba definido o un plan de cualificación se vuelve relevante. IEC 60352-2:2024.
La siguiente tabla separa la pregunta planteada. Úsela para solicitar la evidencia correcta; no rellene los valores faltantes con una regla general.
| Pregunta | Comprobación útil previa a la inserción | What may actually answer it |
|---|---|---|
| Were all strands captured? | Inspect entry, front and sleeve with magnification; use a defined gauge when specified | The project’s inspection method and any required section or strand-combination check |
| Did the crimp complete? | Confirm die, cycle and visible process mark where the tool defines it | Tool instruction, calibration/verification record and applicable acceptance criteria |
| Will it hold mechanically? | Remove obviously loose or deformed samples from the process | A specified pull/secureness evaluation using the controlled sample, method and acceptance value |
| Will it provide a stable electrical path? | Confirm the end can seat without force and the terminal accepts the preparation | The applicable resistance or other electrical test from the product/project standard |
| Will it stay acceptable in service? | Check materials, collar and the procedure’s complete range | The specified environmental/endurance evaluation and the exact service conditions |
Do not perform an improvised “pull” on an installed conductor or energize a failed sample to see whether it works. The Descripción general del terminal de crimpado can distinguish the barrel and contact side, but formal current, voltage and connection ratings belong to the exact product documents. If the terminal’s current instructions are unavailable, the correct result is hold, not a guess from nominal wire size.
Record the Complete Crimp, Not Just “Pass”
For repeat work, keep a connection schedule that allows another technician to reproduce the result. Record the exact terminal model and connection point, conductor material/size/strand construction, one or two conductor arrangement, ferrule series/model, metal sleeve length F, overall length L, tool/die or setting, instruction revision, strip length and the actual inspection outcome. For twin ferrules, record the size of each conductor rather than their sum.
La single versus twin ferrule guide y tabla de tallas help complete the model fields. Pair the square and hexagonal crimp comparison with the terminal instructions when the finished profile affects entry. A production change in die, ferrule, conductor supplier or terminal revision deserves a fresh validation rather than reuse of the previous photo as proof.
de YOCL Terminales de cable preaislados serie E can provide the model’s conductor and F/L dimensions, while the wire-ferrule range routes E, EN and TE selection. When requesting a review, send the exact conductor and terminal references, required sleeve length, proposed tool/die and any inspection or qualification requirement. The supplier can match the ferrule data to the application, while the terminal maker must still confirm that the receiving connection accepts the finished prepared end.
Referencias
- YOCL product information — Wire Ferrules; E/EN/TE range and declared conductor, sleeve, tooling and terminal-fit selection factors.
- información del producto — Férulas de cable preaisladas serie E YOCL; model dimensions including F and L, conductor range and selection declaration.
- IEC — IEC 60352-2:2024, edition 3.0; official abstract for solderless crimped connections and specified mechanical, electrical and atmospheric evaluation. Full paid standard not consulted.
- UL Standards & Engagement — UL 486F, Edition 3; public scope for bare and covered ferrules, conductor arrangements and exclusions. Full standard not consulted.
- UL Standards & Engagement — UL 486E, Edition 6; public scope of equipment wiring terminals and section 1.4 conditions linking terminal use to applicable ferrule instructions and exposed-conductor length. Full standard not consulted.