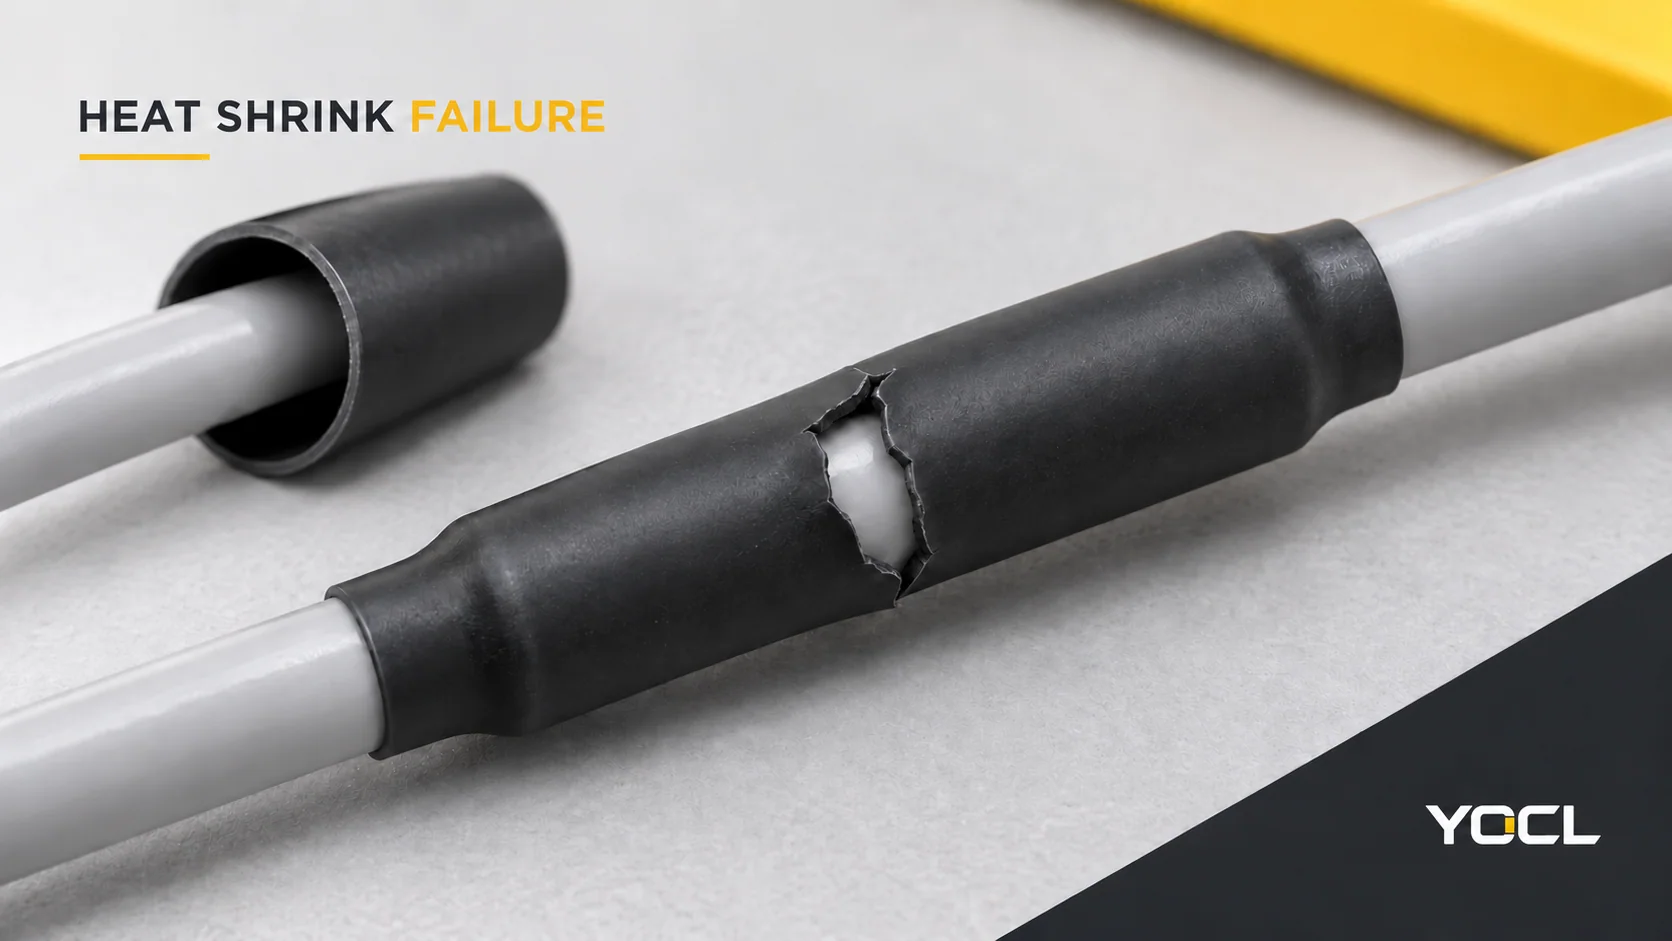
Schrumpfschlauch kann aufgrund von thermischen oder mechanischen Schäden reißen. Eine intakte Hülle kann locker bleiben, weil ihre Abmessungen oder ihr Schrumpfprozess ungeeignet sind. Ein Dichtungsproblem wirft eine weitere Frage auf: Hat die Innenschicht die erforderliche Schnittstelle gebildet und wurde die fertige Anordnung verifiziert? Diagnostizieren Sie diese Zustände separat, bevor Sie entscheiden, dass mehr Hitze oder ein anderes Schrumpfverhältnis das Problem lösen wird.
Untersuchen Sie die Verbindung nur gemäß den Isolations- und Wartungsverfahren des Geräts und lassen Sie erhitzte Teile abkühlen, bevor Sie sie handhaben.
Wichtige Erkenntnisse
- Beschädigte Wand: Stoppen Sie Nacharbeiten und überprüfen Sie den Ersatz sowie den Zustand des abgedeckten Teils.
- Lose, aber intakte Hülle: Überprüfen Sie die genaue Größe und die lokale Geometrie vor der Überprüfung des Heizprozesses.
- Ordnungsmäßiges Äußeres: Unterscheiden Sie ein nachgewiesenes Dichtungsversagen von einer Dichtung, die noch nie überprüft wurde.
Ordnen Sie das Symptom der nächsten Überprüfung zu
Verwenden Sie die Tabelle zur Auswahl einer Untersuchung, nicht zur Zuweisung einer Ursache anhand eines Fotos.
| Symptom | Zu untersuchende Ursache | Sichere Überprüfung | Was das Ergebnis bedeutet | Nächster Schritt |
|---|---|---|---|---|
| Aufgespalten, durchstochen, blasig oder verbrannte Stelle | Thermische oder mechanische Beschädigung | Ort und Zeitpunkt des erstmaligen Auftretens festhalten; Prozess- und Handhabungshistorie überprüfen | Die Wand ist defekt; das Erscheinungsbild identifiziert nicht die alleinige Ursache | Die betroffene Baugruppe und den Austauschweg überprüfen |
| Hülse bleibt über ihre gesamte Länge locker | Ungeeignete zurückgewonnene Bohrung oder unvollständige Rückgewinnung | Vergleichen Sie die exakte Reihe mit der abgedeckten Geometrie, dann den Prozessdatensatz | Fehlende Größenangaben erfordern eine Passungsprüfung; kompatible Abmessungen werfen Prozessfragen auf | Korrigieren Sie die Auswahl oder überprüfen Sie die zulässige Prozesskorrektur |
| Eng an einem großen Merkmal, locker an einem kleineren Ende | Übergangs- oder Lokalberührungsproblem | Überprüfen Sie beide Auflageflächen und die Abdeckung gemäß den Anwendungsanforderungen | Kontakt an der breitesten Stelle stellt keinen Kontakt am Ende her | Geometrie, Größe und erforderliche Kontaktlänge prüfen |
| Ungefütterte Hülse sieht eng aus, aber eine Verbunddichtung ist erforderlich | Konstruktion bietet nicht die vorgesehene Hülsenfunktion | Serie und erforderliche Funktion bestätigen | Mechanische Abdeckung wurde mit Klebedichtung verwechselt | Dichtungsanordnung prüfen |
| Außenfläche mit Klebefutter sieht ordentlich aus, aber Feuchtigkeit wird gemeldet | Schnittstellenproblem oder anderer Feuchtigkeitspfad | Überprüfung der Identität, Vorbereitung und Prozessaufzeichnungen der Ummantelung/des Innenteils; Untersuchung des tatsächlichen Weges | Feuchtigkeit allein lokalisiert nicht die Eintrittsstelle | Korrigieren Sie den bestätigten Weg gemäß der Reparaturanleitung der Baugruppe |
| Saubere Hülse, keine relevanten Dichtungsnachweise | Akzeptanznachweis fehlt | Vergleichen Sie die erforderliche Belichtung mit der verfügbaren Baugruppenakte | Die Dichtung ist nicht verifiziert, nicht notwendigerweise defekt | Holen Sie die anwendbare Verifizierung vor der Abnahme ein |
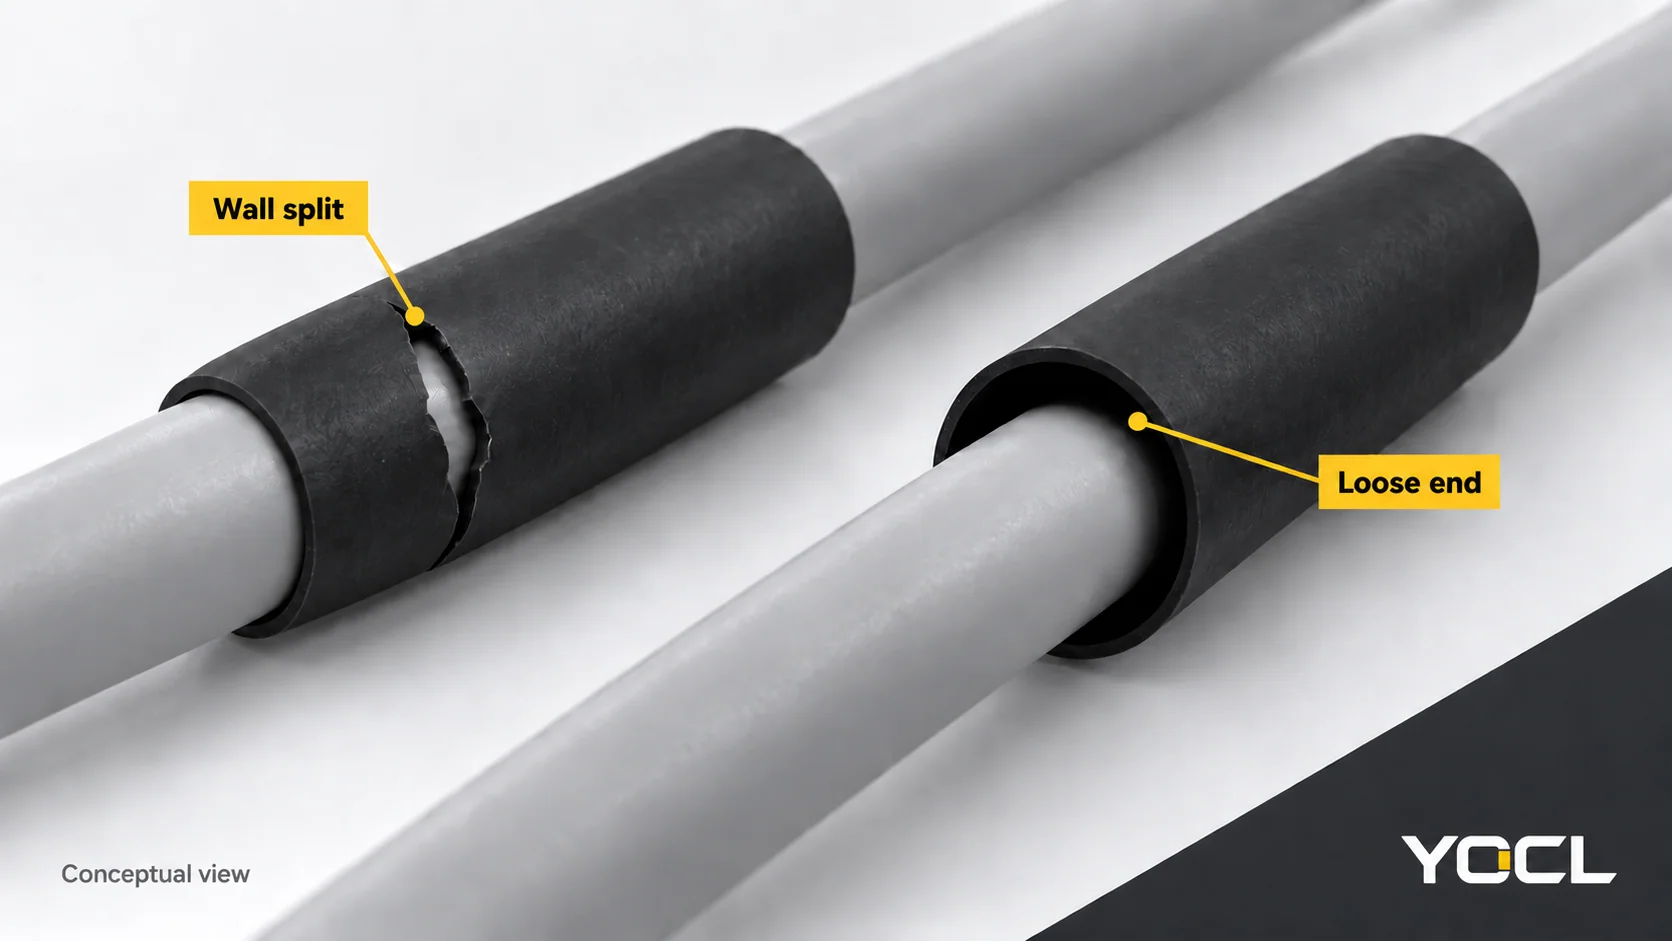
Ein Riss ist ein Schaden; Ort und Zeitpunkt leiten die Untersuchung.
Ein Riss sollte nicht als unvollständiger Wiederherstellungsschritt behandelt werden. Innerhalb seines NASA-Missionshardware-Umfangs, NASA-STD-8739.4A, Änderung 4, §§9.11.1 und 20.5.2, unterscheidet intakte Ummantelung von gerissenen, durchstochenen, blasigen, verbrannten oder gespaltenen Teilen. Dies sind Arbeitskriterien, keine YOCL Qualifikation.
Legen Sie fest, wann der Defekt aufgetreten ist:
- Vor dem Erhitzen: Vergleichen Sie die Fotos bei Erhalt und unbenutztes Material aus derselben identifizierten Charge. Ein vorhandener Schnitt kann nicht einem Erhitzungsschritt zugeschrieben werden, der noch nicht stattgefunden hat.
- Während der Wiederherstellung: Vergleichen Sie die beschädigte Stelle mit der Aufzeichnung der Erwärmung und den Kontaktmerkmalen darunter oder daneben. Eine lokalisierte Markierung oder ein Riss an einer Kante deutet auf eine zu untersuchende Stelle hin; sie beweist weder Überhitzung noch einen Materialfehler.
- Nach Bewegung oder Wartung: Erfassen Sie die Biege-, Rückhalte- und Reibungsstelle sowie jede Änderung der Exposition. Wiederholte Beschädigungen an derselben Stelle erfordern eine Überprüfung der unterstützten Anordnung und ihrer spezifizierten Beanspruchung, anstatt eine weitere Hülse über denselben ungelösten Zustand zu legen.
Die NASA-Vorschrift §9.9.2 macht die Wärmeexposition von der Größe und Art der Hülse abhängig und warnt davor, das abgedeckte Objekt zu beschädigen. Überprüfen Sie diese beiden Teile des Prozesses gemeinsam. Eine intakt aussehende Ersatzhülse kann nicht feststellen, ob die darunter liegende Ummantelung oder Verbindung beschädigt wurde. Zugang und Austausch müssen dem genehmigten Reparaturweg der Baugruppe folgen.
Eine intakte Hülse kann trotzdem falsch passen oder falsch verarbeitet sein
Überprüfen Sie die kleine Kontaktfläche, nicht nur das große Merkmal
Erfassen Sie das größte Merkmal, das der Schlauch überquert hat, und die kleinste Oberfläche, auf der er Kontakt haben muss. Verwenden Sie die bereitgestellten und wiederhergestellten Grenzwerte von eine exakte Größenreihe, zusammen mit seinem zulässigen Anwendungsbereich. Die Schrumpfschlauch-Größentabelle bietet die vollständige Übersicht und erklärt die Grenzzeichen.
Wenn die veröffentlichte geschrumpfte Hülse keine Kontraktion unter der beabsichtigten Oberfläche ergibt, hat diese Größe den vorläufigen Passform-Check nicht bestanden. Das bedeutet nicht, dass jedes Exemplar versagen muss. Es bedeutet, dass die Angabe nicht ausreicht, um die Passform zu gewährleisten; zusätzliche Erwärmung ist kein Beweis dafür, dass sich die Hülse verändert hat.
Untersuchen Sie beide Enden und den Übergang. Eine Hülse kann eng um ein Merkmal in Steckergröße sitzen, während sie um den schmaleren Mantel Spiel lässt. Ein Bündel oder eine unregelmäßige Form erfordert ebenfalls eine Überprüfung der tatsächlichen Kontaktgeometrie; ein gemessener runder Durchmesser kann nicht jedes Tal oder jede Auflagefläche beschreiben.
Beginn des Schrumpfens bestätigt keinen abgeschlossenen Prozess
Wenn die Geometrie kompatibel ist, vergleichen Sie den Installationsbericht mit den genauen Produkt- und Montageanweisungen. Erfassen Sie die Ausrüstung, die Heizmethode und die spezifizierten Prozessbedingungen, anstatt aus einer Skaleneinstellung oder der Geschwindigkeit, mit der sich die Außenseite bewegte, zu raten.
Zum Beispiel, YOCL HS3X Produktinformationen listet separat auf Anfängliches Schrumpfen ≥70°C und Vollständiges Schrumpfen ≥125°C. Wenn ein hypothetischer Arbeitsbericht nur “Stoppte, als das Schrumpfen begann” besagt, hat er die letztere Bedingung oder den Abschluss des Liner-Prozesses nicht nachgewiesen. Diese Katalogfelder sind keine Heißluftpistoleneinstellung, Verweilzeit oder Erlaubnis, die gesamte Baugruppe unbegrenzter Hitze auszusetzen.
Wenn eine Korrektur für die exakte unbeschädigte Baugruppe zulässig ist, befolgen Sie den dokumentierten Prozess und dessen Abnahmekriterien. Wenn der Prozess nicht verfügbar ist oder das abgedeckte Teil beeinträchtigt sein könnte, eskalieren Sie die Überprüfung. Improvisieren Sie kein wiederholtes Erhitzen, um die Abnahme zu erzwingen. Der Leitfaden zur Schrumpfschlauchterminologie unterscheidet zwischen Rückstellungsbedingungen und nachfolgender Betriebsbeanspruchung.
Klebstofffluss und eine geprüfte Abdichtung sind unterschiedliche Nachweise
Stellen Sie zunächst fest, ob eine Verbundabdichtung erforderlich ist und ob das installierte Produkt die spezifizierte Auskleidung aufweist. Eine straffe, nicht ausgekleidete Hülse nimmt durch weiteres Erhitzen keinen Klebstoff auf. Verwenden Sie den Vergleich von einwandigen und doppelwandigen Ausführungen für diese Konstruktionsentscheidung.
Überprüfen Sie bei einem ausgekleideten Produkt das tatsächliche Mantelmaterial, die Kompatibilität der Auskleidung und den Vorbereitungsdatensatz. Das National Physical Laboratory des Vereinigten Königreichs, in Surface Testing for Bonding, Ausgabe 2, erklärt die Rolle der Oberflächenvorbereitung und von Verunreinigungen bei der Haftung und warum die Beurteilung vom Materialpaar und Prozess abhängt. Seine Forschung liefert allgemeine Haftungsprinzipien, keine Anleitung zur Reinigung von Kabelmänteln oder zur Prüfung von Schrumpfschläuchen. Verwenden Sie die geltenden Anweisungen für die Vorbereitung anstelle einer willkürlichen Lösungs- oder Abriebmethode.
Eine sichtbare Klebstoffwulst zeigt Material an einem freiliegenden Ende. Sie kann nicht die Kontinuität der verborgenen Schnittstelle um das Kabel oder entlang des abgedeckten Bereichs offenlegen. Dies ist eine Grenze der Beobachtung, keine Behauptung, dass jede Perlennaht undicht ist. Umgekehrt ist das Fehlen einer Perlennaht keine universelle Ablehnungsregel, es sei denn, der anwendbare Prozess verlangt dies.
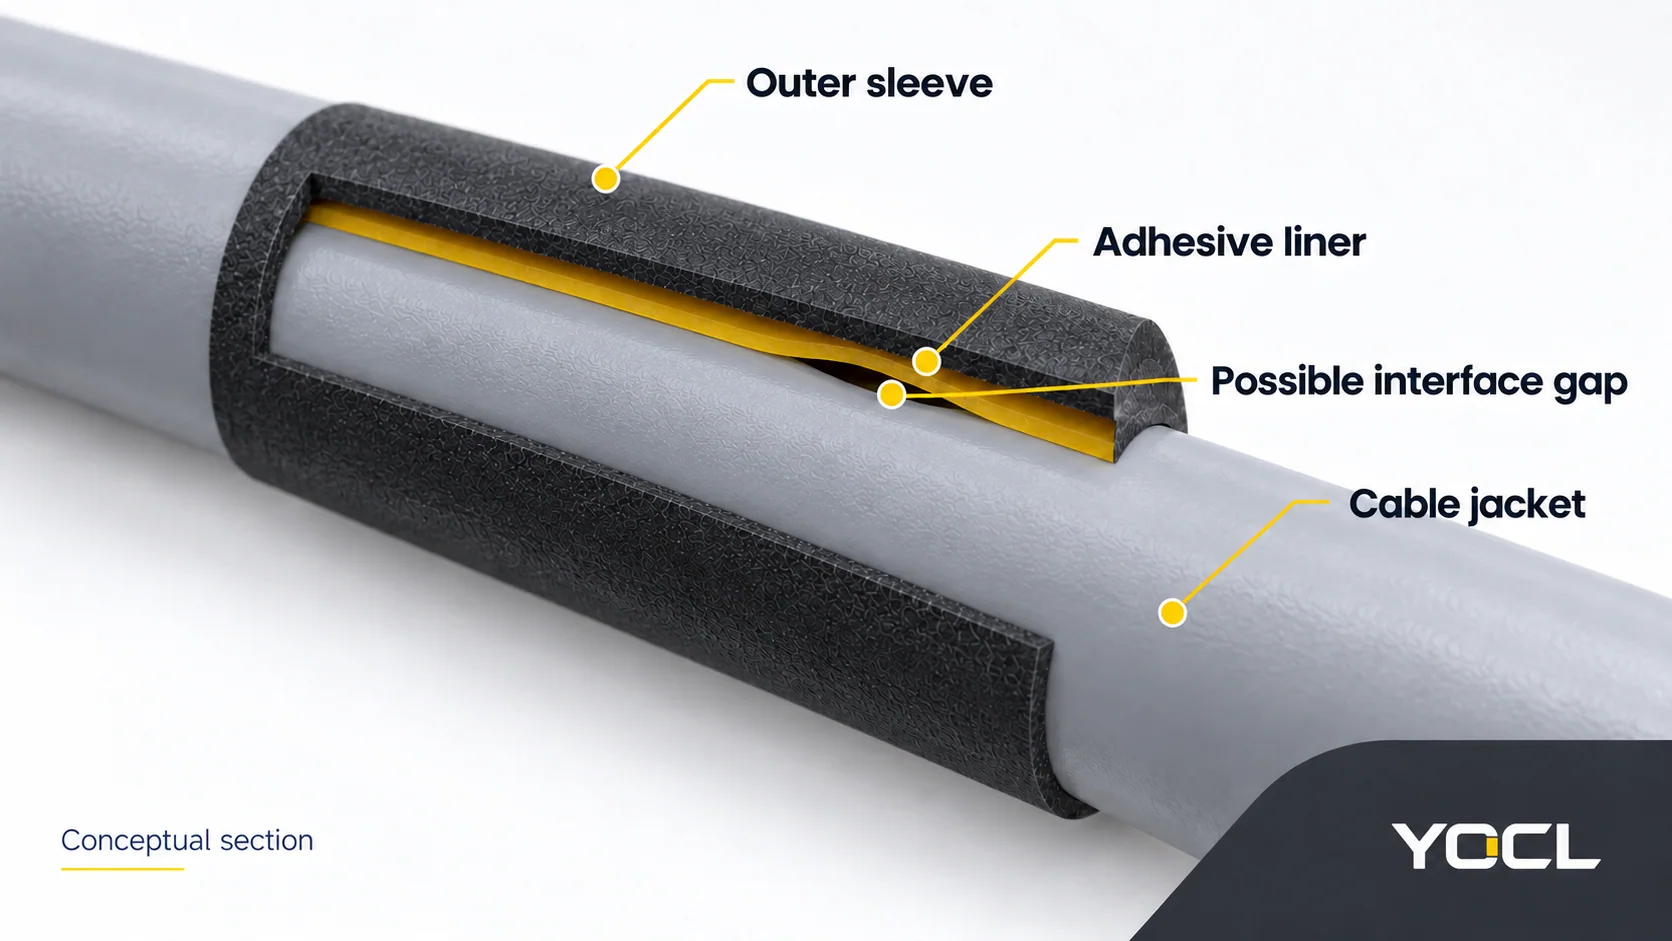
Wenn Feuchtigkeit beobachtet wird, untersuchen Sie, wie sie in den geschützten Bereich gelangt ist. Ordnen Sie nicht die gesamte Feuchtigkeit einem Hülsenendleck zu, bevor der Pfad ermittelt ist. Wenn nur ein ordentliches Erscheinungsbild und keine relevanten Beweise vorhanden sind, notieren Sie Dichtung nicht verifiziert.
Definieren Sie die erforderliche Exposition – wie Kondensation, Spritzer oder Eintauchen – und vergleichen Sie sie mit den Beweisen für die abgeschlossene Anordnung. Verwenden Sie die spezifizierte Inspektions- oder Test- und Abnahmekriterien. Das Vorhandensein, das Verhältnis und die Materialeigenschaften der Auskleidung allein können die installierte Dichtung nicht genehmigen oder ihr eine Schutzart gegen Eindringen zuweisen. Diese Diagnose ersetzt keinen improvisierten Wasser-, Druck- oder elektrischen Test.
Dokumentieren Sie die Beweise vor Nacharbeit oder Austausch
Führen Sie eine Überprüfungsprotokollierung, die Folgendes enthält:
- Serie, exakte Größe und Charge, falls verfügbar; Symptomfotos, Ort und Zeitpunkt der Erstbeobachtung.
- Überfahr- und Kontaktgeometrie, Abdeckung, Mantelmaterial und erforderliche Funktion/Exposition.
- Ursprünglicher Prozess- und Vorbereitungsbericht; beobachteter Feuchtigkeitspfad; fehlende Anweisungen oder Abnahmenachweise.
- Vorgeschlagene Vorgehensweise: Ersatz/Überprüfung des abgedeckten Teils, Passform- oder Konstruktionskorrektur, zulässige Prozessnacharbeit oder Dichtheitsprüfung ausstehend.
Prävention folgt der Feststellung: Bewahren Sie die geprüfte Geometrie und Unterstützung auf, verwenden Sie das spezifizierte Materialpaar und den Prozess und behalten Sie den Abnahmeprotokoll bei. Für eine YOCL Modellprüfung senden Sie diesen Bericht über die Produktpalette für Schrumpfschläuche damit die genauen Abmessungen, Anweisungen und anwendbaren Nachweise überprüft werden können.
Referenzen
- NASA — NASA-STD-8739.4A, Änderung 4, 13 April 2022. §§9.9.2, 9.11.1 und 20.5.2; NASA Mission-Hardware Kabel- und Kabelbaum-Verarbeitung.
- YOCL Produktinformationen — HS3X 3:1 Doppeltwandige Schrumpfschläuche mit Kleber. Anfangs-/vollständige Schrumpffelder und Materialschichten deklariert; 7 Oktober 2026 geprüft.
- National Physical Laboratory — Measurement Good Practice Guide 77: Oberflächenprüfung für Verbindung, Ausgabe 2, Februar 2025. §§1.1–1.2, 2.1–2.3 und 7; allgemeine Haftprinzipien und Beurteilungsgrenzen.