
Para crimpar un terminal, prepare la longitud de pelado especificada, inserte el conductor completo en el cuerpo del terminal, realice todas las compresiones prescritas en el orden documentado y complete cada ciclo de la herramienta. Inspeccione la terminación expuesta antes de desbarbarla y aislarla. Un crimpado con buen aspecto no es un resultado de aceptación: la evidencia de inserción, la finalización del proceso y cualquier comprobación mecánica requerida deben coincidir.
Este procedimiento comienza con una combinación de terminal, conductor y herramienta ya aprobada. Resuelva ese requisito previo en Cómo combinar terminales de cable, matrices de crimpado y conductores; utilice la Tabla de tamaños de terminales para la selección dimensional. Los pasos siguientes se refieren a terminales de compresión, no a punteras ni a terminales mecánicos de tornillo.
Los trabajos en cables instalados corresponden a personal cualificado bajo el procedimiento de aislamiento aplicable. Aísle todos los suministros pertinentes, evite la reconexión y verifique la ausencia de tensión antes de manipular el conductor. En los lugares de trabajo U.S, estas tareas son abordadas por OSHA 1910.333. Esto no es un procedimiento de trabajo en tensión ni una instrucción completa de terminación de media tensión.
1. Prepare el conductor y localícelo en el casquillo
Ajuste la longitud de pelado antes de cortar
Coloque la instrucción de instalación aplicable junto a la pieza de trabajo. Identifique su longitud de pelado, profundidad de inserción y el espacio permitido entre el aislamiento y el casquillo como comprobaciones independientes. No sustituya la longitud total del terminal, la longitud de la pala o una longitud estimada del casquillo por la dimensión de pelado.
La guía de accesorios de media tensión de Europacable explica que la eliminación del aislamiento debe permitir la inserción completa del conductor, con cualquier espacio determinado por la instrucción de instalación. También exige superficies de conductor limpias y la conservación del compuesto de interfaz suministrado. Estos son principios de preparación, no dimensiones para cada terminal YOCL. Europacable, sección 7.1
Mida y marque la posición de pelado requerida. Si el manguito especificado debe colocarse en el cable antes de instalar el terminal, colóquelo ahora y manténgalo alejado del área de trabajo. Pele con una herramienta adecuada para el cable; examine todo el extremo expuesto antes de insertarlo. Los requisitos de cableado de equipos de Caltrans exigen conductores sin daños y longitudes de pelado especificadas por el fabricante; su alcance es el equipo de Caltrans, en lugar de un código de instalación universal. Caltrans, secciones 1.2.4 y 2.2.1
Punto de control: si al pelar quedan hilos cortados, daños visibles en el conductor o un borde de aislamiento dañado, corrija el defecto antes de crimpar. No lo oculte dentro del cuerpo del terminal. La reparación del extremo debe dejar suficiente cable para el enrutamiento y soporte previstos.
Reúna los hilos y compruebe la inserción
Mantenga el haz de hilos unido en su disposición prevista. Guíe todo el haz hacia el cuerpo del terminal; no corte hilos para que entre, doble los hilos sobrantes hacia atrás ni añada relleno. Para aluminio o un cuerpo prellenado, siga el procedimiento de preparación de la superficie y compuesto especificado en lugar de improvisar un método de limpieza de terminales de cobre.
Utilice esta comprobación de inserción antes de que la herramienta agarre el cuerpo del terminal:
- Alinee el cable y el cuerpo del terminal. Soporte el cable de modo que su peso no tire del extremo mientras la herramienta está posicionada.
- Inserte hasta el punto final documentado. Compruebe si hay aislamiento atrapado, hebras sueltas en la entrada y un conductor que se haya quedado corto.
- Confirme la profundidad según el método especificado. Donde el diseño proporcione una abertura de inspección para tal fin, inspecciónela. Donde no lo haga, utilice la referencia de inserción de las instrucciones o el método de marca de testigo aprobado. Nunca taladre un orificio de inspección.
- Ajuste la orientación de la palma. Disponga la palma para su conexión prevista al equipo antes de que los cierres de compresión bloqueen su posición. No planee corregir la orientación retorciendo el crimpado completado.
Una marca de referencia solo es útil cuando su posición proviene del requisito real de inserción. Una marca arbitraria junto al barril no demuestra que el conductor haya alcanzado la profundidad requerida. Si no se puede establecer la profundidad, mantenga la terminación en espera.
Estas comprobaciones implementan un requisito básico de conexión: el conductor debe estar asegurado sin daños. OSHA 1910.303(c) establece el requisito para su U.S. ámbito de aplicación en el lugar de trabajo; no proporciona una dimensión de inserción específica para el terminal.
2. Ejecute las posiciones de crimpado especificadas, el recuento y la secuencia
Haga explícito el mapa de crimpado
Antes de operar la herramienta, identifique cada posición de compresión requerida en el dibujo del fabricante o en las instrucciones de trabajo. Localice la primera posición en el cuerpo real y lea las posiciones restantes en orden. Cuente las ubicaciones de compresión completadas, no las carreras de las asas ni las carreras de la bomba hidráulica. Varias carreras de bomba pueden pertenecer a un ciclo de herramienta en una ubicación.
Registre la secuencia del trabajo en este formulario compacto:
Primera posición: ___ · Siguientes posiciones, en orden: ___ · Ubicaciones totales requeridas: ___ · Espaciado/solapamiento permitido: ___ · Indicación de finalización de ciclo completo: ___
Utilice esto como una transcripción del proceso aprobado, no como una forma de diseñar uno. Un casquillo largo no indica el número de crimpados. No aplique una compresión adicional en cada área lisa restante ni solape las impresiones a menos que la instrucción lo especifique.
No existe una regla de dirección universal segura. Europacable distingue la compresión hexagonal del conector que progresa hacia afuera desde el centro de la compresión de indentación profunda que progresa hacia adentro desde un extremo. Su sección 7.2 también muestra un terminal con marcas de guía del casquillo. Siga la secuencia para el terminal y el sistema de compresión reales; no copie el mapa de un empalme ni invierta las flechas de memoria. Europacable, sección 7.2
Por ejemplo, si el dibujo del terminal aplicable identifica la posición del casquillo en el lado de la pala como la primera compresión y la posición de entrada del cable como la última, siga ese orden. Este ejemplo condicional no establece la dirección ni el recuento para un terminal no identificado.
Complete cada ciclo de la herramienta antes de moverse
Posicione el cilindro en la ubicación y orientación indicadas, manteniendo la matriz alejada de la palma, la transición y el aislamiento, a menos que la instrucción específica defina lo contrario. Vuelva a comprobar la inserción antes de realizar la primera compresión.
Opere la herramienta hasta que se alcance su condición de finalización prescrita. En una herramienta de trinquete de ciclo completo, eso significa completar el ciclo de trinquete; en herramientas eléctricas o hidráulicas, utilice la indicación de finalización indicada en el manual de esa herramienta. No asuma que las asas se sienten apretadas, que un motor se detiene o que un sonido audible significa éxito. Caltrans requiere explícitamente la liberación de ciclo completo para las herramientas de crimpado de trinquete cubiertas por su especificación de equipo. Caltrans, sección 2.2.1
Libere la herramienta según las instrucciones, compruebe que el cable no se ha desplazado y luego pase a la siguiente ubicación especificada. Marque cada posición completada en el registro del trabajo. Una impresión de matriz y un ciclo completo registrado responden a preguntas diferentes; conserve ambos cuando sea necesario.
Deténgase si la herramienta informa de un error, no se completa o la zapata se mueve de su posición. Identifique la terminación afectada y siga el procedimiento de recuperación o rechazo aprobado. No cuente un ciclo interrumpido como completo ni añada una segunda compresión improvisada para que la superficie parezca uniforme.
3. Inspeccione el crimpado expuesto y aplique los criterios de aceptación
Inspeccione antes de que la termorretráctil oculte el cilindro. La imagen a continuación localiza las superficies visibles; no es un ejemplo de un crimpado terminado aceptado.
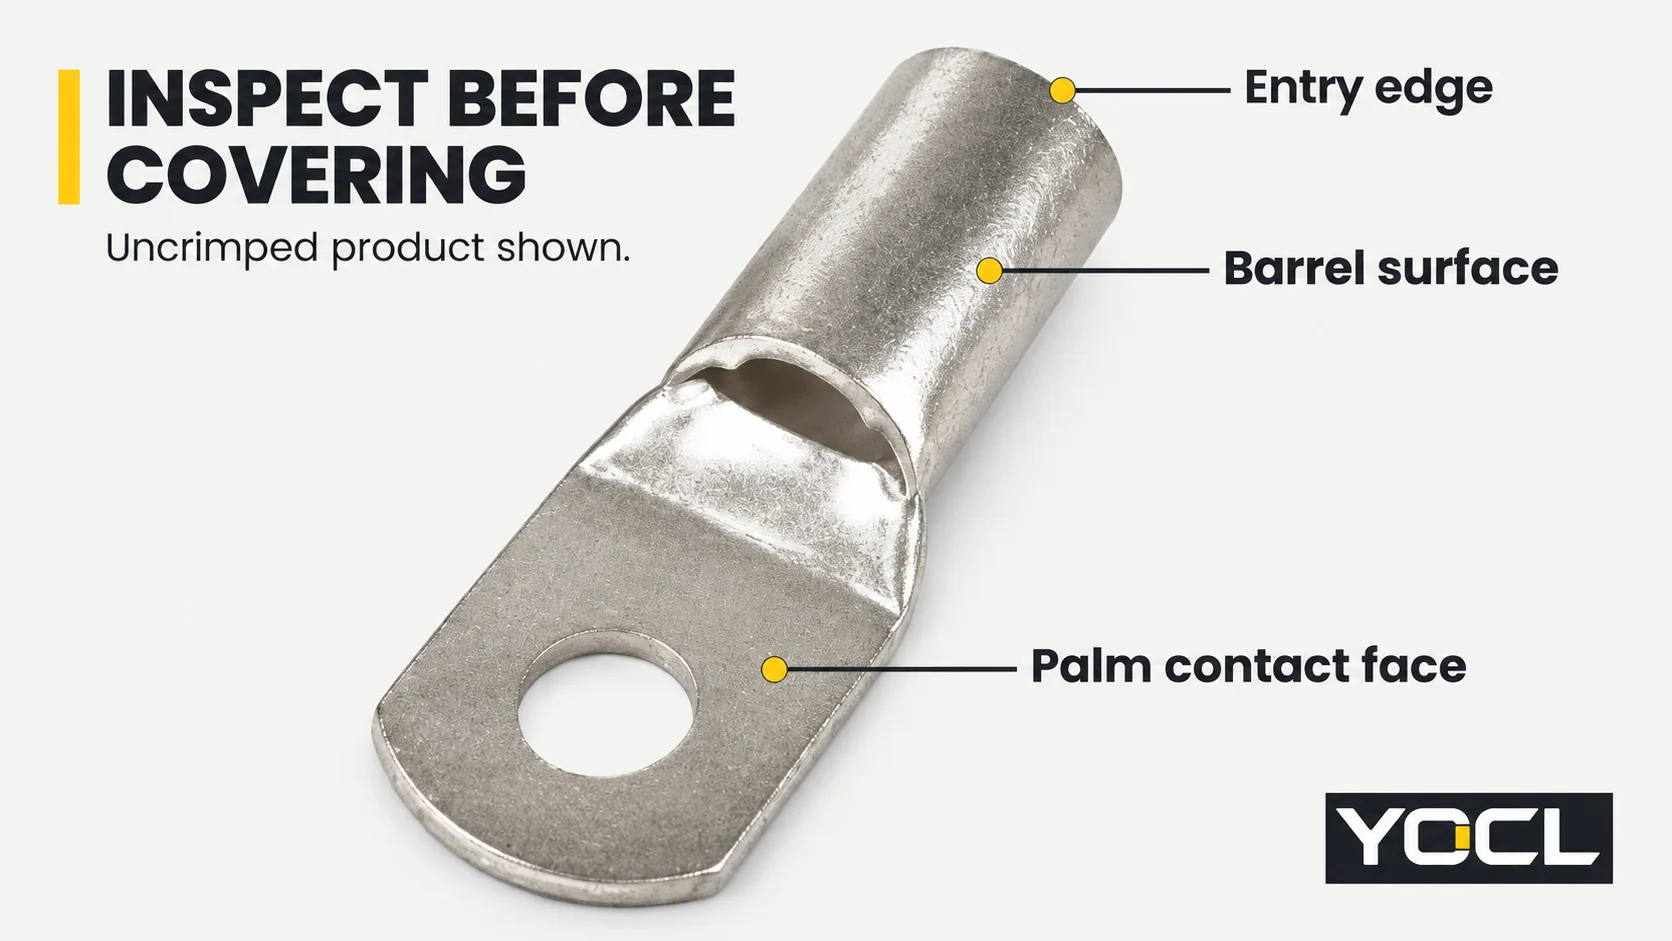
El YOCL SC(JGA) terminales de cable de cobre proporcionan una referencia exterior únicamente. Para la terminología de componentes, consulte ¿Qué es un terminal de cable?.
Utilice un registro de comprobación visible y de disposición
La siguiente es una hoja de trabajo de inspección, no un sustituto del plano de aceptación del producto. Introduzca el criterio aplicable junto a cada resultado.
| Comprobar ubicación o registrar | Qué examinar | Criterio de retención o rechazo |
|---|---|---|
| Entrada de cable | Contención de hilos, borde de aislamiento y espacio documentado | Hilos salidos, aislamiento atrapado o daño visible |
| Evidencia de inserción | Apertura requerida, marca de referencia o comprobación de inserción registrada | Evidencia de extracción, profundidad insuficiente o profundidad no resuelta |
| Patrón de compresión | Ubicaciones reales, recuento, registro de orden y cualquier impresión de troquel requerida | Compresión faltante o mal colocada; el resultado difiere del patrón aprobado |
| Registro de ciclos de herramienta | Indicación de finalización para cada ubicación requerida | Ciclo interrumpido, error o recuperación no documentada |
| Cilindro y transición | Grietas, hendiduras, distorsión y proyecciones afiladas | Daño estructural o forma fuera de los criterios de aceptación aplicables |
| Pala y orificio | La superficie de contacto y la geometría de montaje permanecen utilizables | Daño o distorsión que impide la conexión prevista del equipo |
No lime la evidencia de un casquillo partido o severamente distorsionado y luego márquelo como aceptable. Separe acabado de borde permitido desde reparación de una compresión defectuosa. La falta de evidencia requiere una retención; el fallo visible contra un criterio definido requiere el rechazo o la disposición autorizada.
Separe una comprobación manual de una prueba de tracción controlada
Una comprobación manual de retención, si se incluye en el procedimiento de instalación, es un filtro para movimientos obvios. Un terminal que permanece unido no ha superado por ello una prueba de tracción medida. Por el contrario, el movimiento o la extracción del conductor es un motivo para detenerse, no para cubrir la unión y continuar.
Donde un proyecto requiera una prueba de carga de prueba o de tracción, obtenga una instrucción de aceptación completa antes de aplicar fuerza. El inspector necesita:
- La combinación exacta de terminal y conductor y la revisión del procedimiento aplicable.
- Si la prueba es una comprobación de producción no destructiva o una prueba de muestra destructiva.
- La fuerza requerida, la velocidad o duración de aplicación, la disposición del accesorio y el movimiento o modo de fallo permitido.
- Reglas de muestreo, equipos de medición calibrados, resultados a registrar y disposición después del fallo.
No invente una fuerza universal en newtons o kilogramos, ni tire de una terminación instalada hasta el fallo como una comprobación informal. Una muestra de calificación destructiva y una conexión instalada sirven para propósitos diferentes.
El resumen oficial para IEC 61238-1-1:2018 identifica métodos y requisitos de prueba de tipo para conectores de cable de potencia definidos, incluidas las pruebas mecánicas. Ese alcance no convierte un tirón manual en una prueba de tipo ni proporciona una carga universal de aceptación en sitio. Utilice el procedimiento de prueba completo aplicable y los requisitos del proyecto para los criterios numéricos.
Libere el crimpado para el acabado solo cuando se cumplan sus criterios visuales, el registro del proceso y las pruebas requeridas. Mantenga identificada cualquier terminación fallida o no resuelta. Si la pregunta se refiere en cambio a una conexión existente que se calienta, siga Por qué las conexiones de los terminales de cable se sobrecalientan para esa tarea de diagnóstico separada.
4. Retire los bordes afilados permitidos y termine el aislamiento
Después de la inspección, realice solo el acabado de bordes permitido por el proceso de instalación. La guía de Europacable exige la eliminación de puntos afilados de los conectores comprimidos y la limpieza de partículas metálicas. También enfatiza el posicionamiento preciso del termorretráctil, el calentamiento y enfriamiento controlados antes del movimiento. Europacable, secciones 7.2 y 9.2
No convierta el desbarbado en una remodelación del casquillo, un adelgazamiento de la pala o la eliminación de una marca de identificación requerida. Limpie los residuos del área de trabajo y vuelva a comprobar la superficie acabada antes de que desaparezca bajo el aislamiento.
Coloque el manguito o la bota especificados en la ubicación que se muestra en las instrucciones de terminación. Mantenga el aislamiento y el adhesivo fuera del área de contacto de emparejamiento de la pala. Utilice el sistema de aislamiento requerido para la tensión, el entorno y la disposición del equipo; un manguito negro ordenado por sí solo no demuestra ni una clasificación de aislamiento ni un sellado impermeable. Los requisitos de la U.S de la OSHA abordan por separado el aislamiento de las juntas y los extremos de los conductores libres. OSHA 1910.303(c)(3)
Siga el método de calentamiento de la funda, la temperatura de recuperación y los requisitos de solapamiento. Inspeccione el resultado enfriado en busca de recuperación incompleta, quemaduras, grietas, desplazamiento y cualquier indicación de sellado especificada. No utilice el calentamiento para disimular un crimpado defectuoso, y no infiera un tiempo de calentamiento universal por el color de la funda o el tamaño del cable.
Conserve el registro de inspección antes de cubrir: identidad de la terminación, revisión de la instrucción, ubicaciones de crimpado completadas, resultado de la herramienta, resultado de la prueba requerida y comprobación final del aislamiento. La siguiente entrega es la instalación del equipo y su verificación requerida; completar este procedimiento de terminal solo no autoriza la energización.
Lecturas relacionadas: Ver crimpado de punteras para cables, selección de terminales de ojo y de horquilla y lista de verificación de auditoría de fábrica de proveedores en China.
Referencias
- OSHA — 29 CFR 1910.333: Selección y uso de prácticas de trabajo, U.S. disposiciones de desenergización y verificación.
- Europacable — Mejores prácticas para la instalación de accesorios de cables de media tensión, secciones 7.1, 7.2 y 9.2; directrices de asociaciones industriales dentro de su ámbito de MT declarado.
- Caltrans, División de Equipos — Requisitos eléctricos, secciones 1.2.4 y 2.2.1; directrices de mano de obra específicas del equipo.
- OSHA — 29 CFR 1910.303: General, disposiciones de conexión y aislamiento en el párrafo (c), U.S. ámbito.
- ELECTRIC — YOCL SC(JGA) Terminales de cobre, información de producto de primera mano y fotografía exterior utilizada a efectos ilustrativos.
- IEC — IEC 61238-1-1:2018, resumen público oficial; citado solo para el ámbito de la prueba de tipo, no para los límites de aceptación numéricos de la norma completa.