
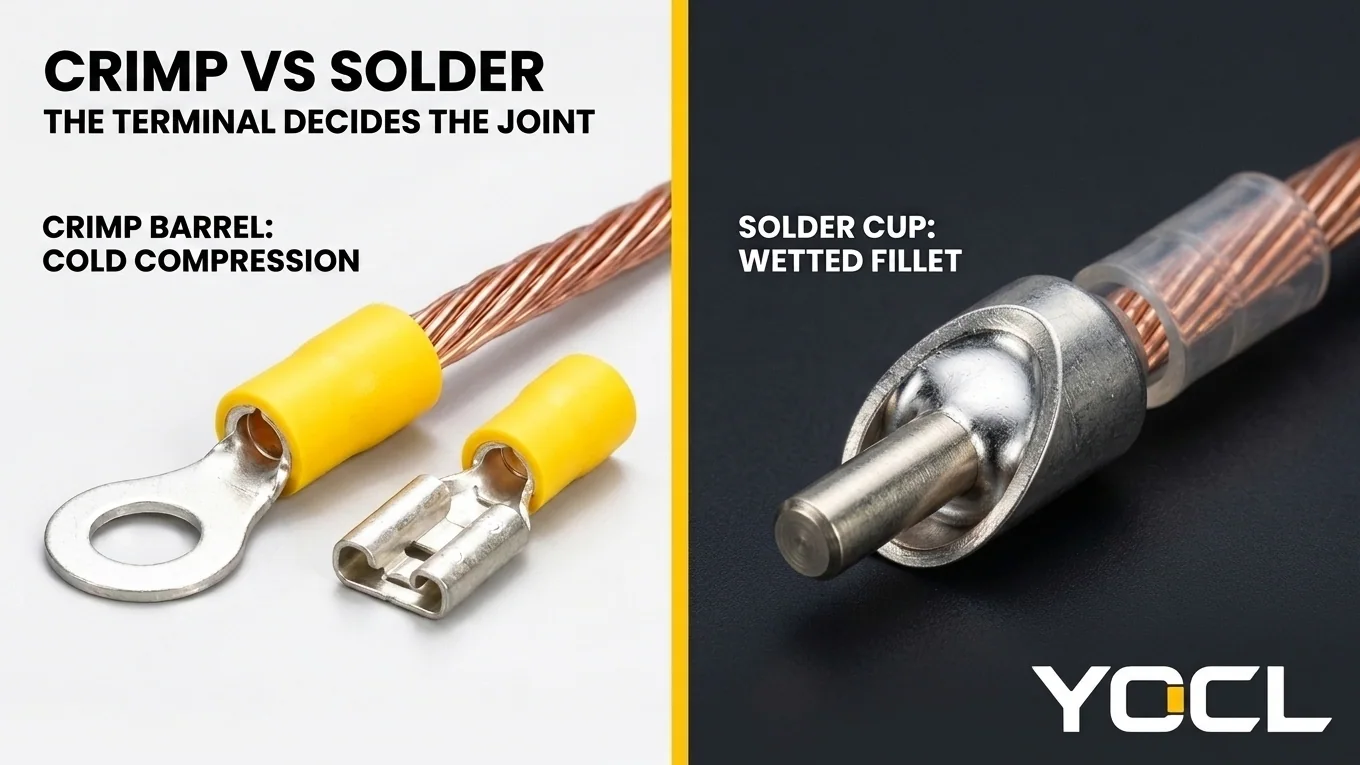
A escolha entre terminais crimpados vs. soldados é uma regra de compatibilidade do design do terminal, não uma preferência de bancada. Um terminal crimpado é um sistema qualificado de compressão a frio onde o corpo, a gama de fios e a matriz deformam os fios condutores numa massa única e estanque a gases — mecânica primeiro e elétrica como resultado — enquanto a substituição por metal de enchimento de solda mole transforma um corpo crimpado numa ligação não testada.
A regra de decisão que todo o artigo serve é direta: fixar o terminal pelo método para o qual o terminal foi concebido e qualificado. Para os terminais crimpados usados em ligações de campo, painéis, veículos e maquinaria — incluindo todas as linhas de terminais isolados no site da YOCL, como os terminais de desconexão rápida fêmea pré-isolados YOCL da FDD/FDVD e os terminais de anel pré-isolados RV da YOCL, cujas páginas de produto especificam corpos crimpados e construções crimpadas e não publicam variante de solda — esse método é a crimpagem. O território legítimo da solda é real e deve ser nomeado de forma justa: montagem de circuitos impressos, eletrónica estática e terminais concebidos para soldadura, como copos de solda e formas de olhal de solda. Tratar a escolha como “crimp bom, solda má” falha a regra; o design do terminal decide, como refletido nas normas marítimas (ABYC E-11), regras de mão de obra aeroespacial (NASA-STD-8739.4A), normas de aceitação de chicotes (IPC/WHMA-A-620) e especificações de terminais.
Para manter as questões adjacentes separadas, note onde cada tópico vizinho reside. O que é um terminal de crimpagem pertence a o que é um terminal de cravação. As extremidades de fios com solda dentro de blocos de terminais de aperto por parafuso pertencem a fios trançados estanhados em blocos de terminais—este artigo é sobre como o terminal é ligado ao fio, não sobre o que um grampo faz a uma extremidade estanhada.
| Cenário | Mecanismo de Junta | Estado do Fio Fora do Cilindro | Qualificação | Decisão de Campo |
|---|---|---|---|---|
| Cilindro de crimpagem + matriz correspondente | A compressão a frio forma uma massa à prova de gás | Flexível até a entrada do cilindro | Sistema de cilindro-fio-ferramenta qualificado | Uso para terminais especificados para crimpagem |
| Copo de solda ou pad de PCB | O metal de enchimento molha superfícies sem fusão | Apoiado por PCB, copo ou manga | Qualificado sob IPC/WHMA-A-620 | Usar onde projetado para soldagem |
| Barril de crimpagem + solda apenas | O enchimento macio é a única ligação no barril não crimpado | A capilaridade cria uma barra rígida | Proibido como única ligação (ABYC E-11) | Rejeitar; cortar e re-crimpar |
| Fio pré-estanhado, depois crimpado | A matriz comprime o cilindro sobre o slug de solda rígido | A solda mole se infiltra sob pressão | Proibido pelas regras da aeronáutica (NASA-STD-8739.4A) | Nunca estanhe os fios antes de crimpá-los |
Regra de Seleção: Escolha crimpagem a frio com uma matriz correspondente sempre que terminar fios trançados em um cilindro especificado para crimpagem (como terminais de anel, espade, desconexão rápida ou terminais tubulares); mude para soldagem apenas ao terminar condutores em copos de solda dedicados, postes de olho de solda ou placas de circuito impresso rígidas equipadas com alívio mecânico de tensão.
O que Cada Processo Realmente Produz: A Junta de Compressão a Frio vs a Junta Preenchida
A crimpagem de fio a frio e a umedecimento de solda capilar criam interfaces metalúrgicas fundamentalmente diferentes dentro de um cilindro de terminal. Uma matriz de crimpagem correspondente deforma plasticamente o metal do cilindro e os fios de cobre em um bloqueio mecânico unificado e à prova de gás sem metal de enchimento, enquanto a soldagem conecta superfícies com um enchimento de liga de estanho fundido que permanece mais macio que o cobre sob carga mecânica.
Numa crimpagem a frio, o fio desencapado e torcido entra num cilindro cuja espessura da parede, tempera e serrilhas correspondem a uma gama de fios definida. À medida que os moldes correspondentes se fecham, a compressão excede a resistência ao escoamento tanto do cilindro como dos fios. Os fios redondos achatam-se em polígonos uns contra os outros e contra a parede do cilindro, limpando filmes superficiais, extrudindo ar e bloqueando superfícies metálicas sob tensão de aperto elástico. O cobre está em contacto direto com cobre ou latão niquelado, mantendo a oxidação fora enquanto deixa os fios fora do cilindro livres para escorregar à medida que o fio se flexiona. Para a escolha de mangas e sistemas de isolamento em PVC, nylon e cilindros nus, veja PVC vs nylon vs terminais de cravação não isolados.
Uma junta soldada faz uma junta preenchida em vez de uma comprimida ou soldada. Como NASA-STD-8739.4A a define, a soldadura junta superfícies metálicas limpas através do uso de solda sem fusão direta dos metais base. O fluxo limpa os óxidos enquanto o calor leva os fios e o cilindro à temperatura de molhagem, puxando a solda fundida entre eles por ação capilar. Uma vez solidificada, a solda forma uma matriz de enchimento condutora que conduz bem no primeiro dia. Mecânica, no entanto, os fios de cobre não estão plasticamente presos à parede do cilindro; eles estão numa matriz de enchimento fundido mais macia que o cobre em resistência ao cisalhamento e fluência. Dentro de um copo de solda ou pad de PCB, o corpo do terminal ou placa suporta a carga mecânica; dentro de um cilindro de crimpagem flexível, esse enchimento macio é solicitado a suportar uma tensão que ninguém testou para suportar.
Por que as Juntas Soldadas Falham Onde as Crimpagens Sobrevivem: Capilaridade, Fluência e o Ponto Duro
Os terminais de fio soldados instalados em painéis vibratórios, veículos, barcos ou maquinaria industrial falham mecanicamente antes de falharem eletricamente. A capilaridade da solda endurece fios flexíveis numa vara rígida fora do cilindro, concentrando a fadiga de flexão na abrupta transição duro-mole, enquanto a fluência da solda e o amolecimento térmico enfraquecem a aderência mecânica dentro da junta.
O mecanismo primário é capilaridade. O fio torcido é utilizado em chicotes porque fios finos de cobre flexionam facilmente à medida que os fios individuais escorregam uns em relação aos outros. Quando a solda fundida toca o fio torcido aquecido, a ação capilar puxa a solda líquida para cima entre os fios, além do cilindro, transformando um comprimento de condutor flexível numa vara rígida.
Essa seção capilar cria o ponto rígido—uma abrupta transição rígido-mole logo fora da junta. Como documentado em NASA-STD-8739.4A, um condutor trançado soldado é rígido até o ponto onde a capilaridade para e flexível além disso. A flexão e a vibração então se concentram na transição rígido-mole logo fora da junta, e os fios se fatigam e quebram ali—este é o clássico falha em campo.
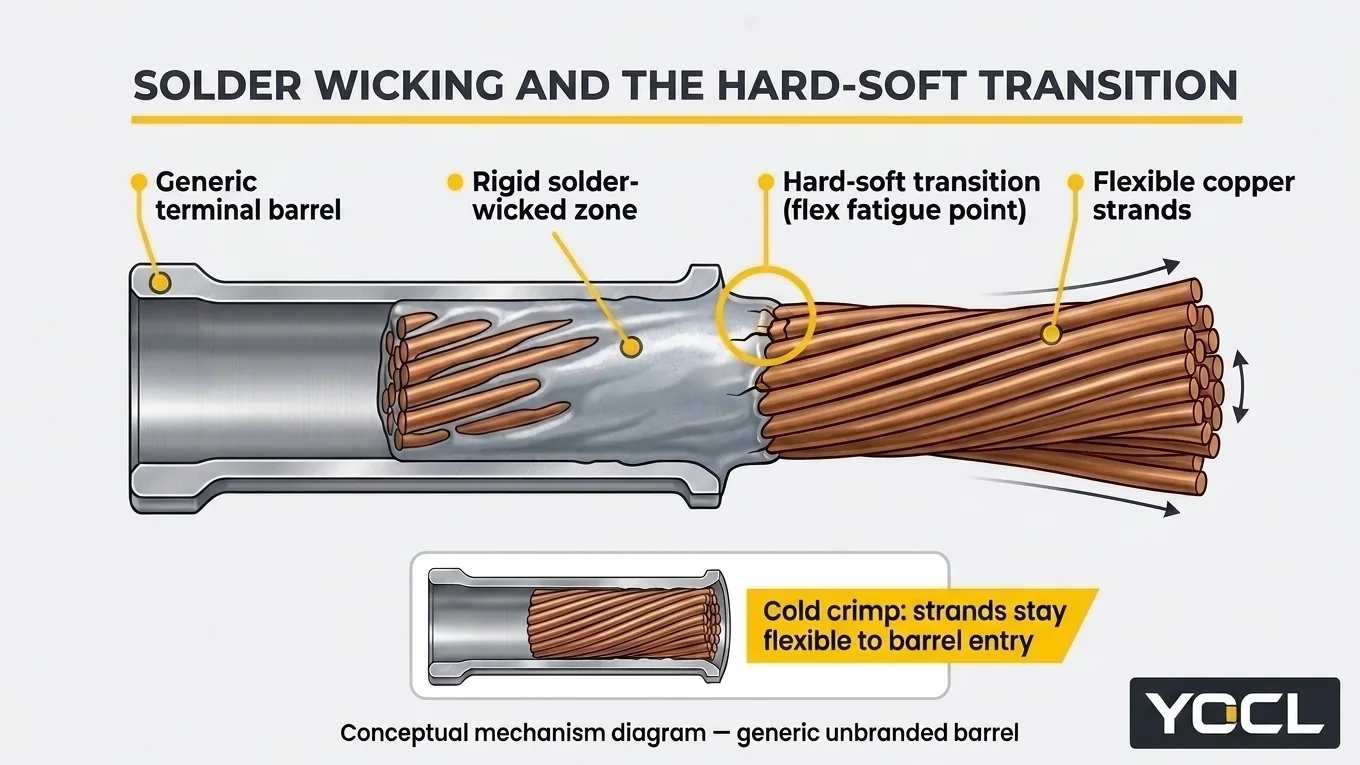
Dentro do cilindro, a solda também está sujeita a fluência e amolecimento. A solda deforma-se lentamente sob carga sustentada e ciclos térmicos, e perde resistência bem abaixo da faixa de trabalho do cobre se um circuito superaquecê; uma junta que depende apenas da solda para a fixação mecânica está a depender do elemento mais fraco e mole na montagem.
Uma crimpagem correta comporta-se de forma diferente. A compressão flui a frio, unindo o cilindro e os fios, o condutor permanece flexível até ao cilindro, e a resistência à tração da junta é uma propriedade testada do sistema de terminais—esses números estão em crimpagem a martelo vs crimpagem hidráulica para terminais de bateria e nos dados dos fabricantes. Nada disto se aplica a uma junta projetada para solda: um terminal de copo de solda ou uma junta de PCB é projetada em torno das propriedades da solda, com a placa ou o corpo do terminal a fornecer o suporte mecânico que a solda não possui.
As Três Ordens Erradas: O Que Acontece Quando Métodos São Substituídos ou Misturados
As falhas em serviço em conjuntos de fios e terminais derivam consistentemente de três sequências incorretas de oficina aplicadas a terminais especificados para cravação: soldadura em vez de cravação, estanhagem prévia de fios flexíveis antes da cravação ou soldadura após a cravação. Cada sequência altera a interface qualificada entre o tambor e o condutor através do cisalhamento do metal de achega, relaxamento por fluxo a frio ou capilaridade na saída do condutor.
Soldadura em vez de cravação de um terminal de cravação
Encher o tambor de um terminal não cravado com solda em vez de o comprimir com uma matriz adequada deixa o metal de achega macio como a única união mecânica da ligação, ao mesmo tempo que enrijece a saída do fio. De acordo com as regras elétricas navais da ABYC E-11, “A solda não deve ser o único meio de ligação mecânica em nenhum circuito.”
ABYC E-11 (AC e DC Sistemas Elétricos em Embarcações) especifica também que os conectores de cravação sem solda devem ser aplicados com o tipo de ferramenta concebido para o conector. Conforme registam os comentadores quanto aos motivos da ABYC E-11, a solda cria um ponto rígido que resiste mal à flexão e à vibração, podendo a solda amolecer se o circuito sobreaquecer. Embora a ABYC E-11 seja uma norma naval voluntária e não um código elétrico universal, a sua fundamentação generaliza-se a qualquer instalação sujeita a vibração.
Estanhar primeiro, depois cravar (Estanhagem prévia dos condutores antes do tambor)
A estanhagem prévia de condutores de cobre descarnados com solda antes de os inserir num tambor de cravação anula o bloqueio por compressão a frio e provoca o relaxamento do contacto ao longo do tempo. As regras de execução do setor aeroespacial proíbem a cravação de fios estanados com solda (NASA-STD-8739.4A) porque a solda macia sofre plastificação sob pressão sustentada do tambor e impede que os condutores de cobre individuais fluam para formar uma massa estanque aos gases.
Um tubo de crimpagem precisa de fios de cobre individuais para se deformar e fluir sob pressão do molde; a seção estanhada é rígida exatamente onde o tubo precisa que os fios fluam. Uma vez crimpado, o tubo pressiona a solda mole em vez de haver contato direto entre cobre e metal. Como a solda é mais macia que o cobre e se deforma sob pressão sustentada, a junção relaxa com o tempo e a resistência aumenta. Enquadrado como uma disciplina de trabalho na indústria aeroespacial, a regra reflete a física de contato universal.
Crimpar Primeiro, Depois Adicionar Solda “para Maior Resistência”
Crimpar um terminal de fio primeiro e depois fluir solda para dentro do tubo está entre duas posições de engenharia distintas e documentadas que devem ser ponderadas sem se fundirem. A ABYC E-11 permite a soldagem pós-crimpagem porque a aderência mecânica já está estabelecida, enquanto os fabricantes de terminais e as diretrizes de chicotes desaconselham alterar um tubo qualificado apenas para crimpagem.
Primeiro, a ABYC E-11 não proíbe a soldagem de uma conexão que já está mecanicamente feita. Crimpar primeiro, depois soldar, é permitido em seu quadro, porque a crimpagem fornece a conexão mecânica e a solda não é o único meio de conexão.
Segundo, os fabricantes de terminais qualificam seus tubos como sistemas apenas de crimpagem, e as orientações da indústria de chicotes desaconselham adicionar solda a uma crimpagem final.. The heat and wicking stiffen the conductor at the barrel exit, damage pre-insulated sleeves, and can mask a bad crimp instead of fixing it.
The resolution is clear: a good crimp gains nothing measurable from solder; a bad crimp is hidden, not repaired—remake it.
Where Solder Is the Right Answer: Solder-Designed Terminals and Static Assemblies
Soldered wire terminations remain a reliable, industry-qualified connection method whenever the terminal geometry or circuit assembly is engineered specifically for solder wetting and external strain relief. IPC/WHMA-A-620 (Requirements and Acceptance for Cable and Wire Harness Assemblies) publishes workmanship acceptance criteria for both crimped and soldered terminations where each is specified.
Soldering is the right, qualified answer across three established applications:
- Printed-circuit assembly: Through-hole leads, board-in terminations, and surface-mount pads use the rigid PCB to support the joint mechanically so the solder fillet carries no free-span bending loads.
- Static electronics: Inside fixed enclosures where conductors are clamped or potted, soldered joints face neither vibration at the wetting boundary nor tensile pull on the filler metal.
- Terminals designed for soldering: Cylindrical solder cups (in circular and D-sub connectors) and solder-eye forms (plus turret and bifurcated posts) contain a solder fillet or anchor a wrapped conductor, paired with shrink-sleeve relief.
The Field Decision Checklist for Crimp vs Solder Terminals
A avaliar terminais crimpados vs. soldados during panel building, harness assembly, or field maintenance requires matching the termination method strictly to the connector’s qualified construction. Verify the barrel specification, conductor state, matched tooling, and rework procedure before energizing any circuit exposed to mechanical vibration or thermal cycling:
- Read the terminal’s specified method. Check the terminal construction and product page first. YOCL’s insulated terminal lines—such as the FDD/FDVD pre-insulated female quick-disconnect series (single-crimp FDD and double-crimp FDVD constructions) and the RV pre-insulated ring terminal series—specify crimp barrels and publish no solder variant. Attach crimp terminals by crimping; solder only solder cups, solder-eye forms, and PCB pads.
- Use stranded conductor and the matched tool. Pair crimp terminals with untinned or factory-plated stranded wire and the crimping die designed for that connector (ABYC E-11). For crimping technique, see como crimpar terminais de cabos.
- Pull-test a sample. Verify that barrel, wire range, and tool produce a sound joint by pull-testing a sample; see crimpagem a martelo vs crimpagem hidráulica para terminais de bateria for the proof method.
- Cut back and re-terminate soldered crimp joints. If a joint arrives soldered where a crimp terminal was specified—or with pre-tinned strands in a crimp barrel—cut back and re-terminate, not more solder. Cut past the wicked section to clean, flexible wire and crimp a new terminal.
Perguntas Frequentes
Can I solder a crimp terminal instead of crimping it?
No. A crimp terminal is a qualified cold-compression system—barrel, wire range, and tool working together—and filling an uncrimped barrel with solder leaves soft filler metal as the sole bond. As ABYC E-11 states verbatim: “Solder shall not be the sole means of mechanical connection in any circuit.”
Is crimp-then-solder stronger than crimp alone?
Documented positions differ. Under ABYC E-11, crimping first and soldering afterward is permissible because solder is not the sole means of connection. However, terminal makers qualify crimp barrels as crimp-only systems, and harness-industry guidance advises against adding solder because heat and wicking stiffen the wire exit and can mask a bad crimp. A good crimp gains nothing from solder; a bad crimp is hidden, not repaired.
Why did my soldered wire break right at the joint?
Molten solder wicks by capillary action up between the strands beyond the barrel, turning flexible wire into a rigid rod and concentrating vibration stress at the hard–soft transition outside the joint; see Por que as Juntas Soldadas Falham Onde as Crimpagens Sobrevivem: Capilaridade, Fluência e o Ponto Duro.
Is tinned wire the same as tinning it myself before crimping?
No. Factory-tinned conductor has individual copper strands tin-plated before stranding, so they stay separate and deform properly in a crimp barrel. Hand-tinning strands before a crimp binds them into a stiff solder slug that creeps under pressure and is prohibited by aerospace workmanship rules (NASA-STD-8739.4A). For tinned wire ends in screw-clamp terminal blocks, see fios trançados estanhados em blocos de terminais.
Referências
- ABYC E-11 — American Boat & Yacht Council, AC e DC Sistemas Elétricos em Embarcações: verbatim sole-connection prohibition, matched-tool rule, and vibration/overheat rationale.
- NASA-STD-8739.4A with Change 4 — NASA, Workmanship Standard for Crimping, Interconnecting Cables, Harnesses, and Wiring: aerospace prohibition on crimping solder-tinned wire and capillary wicking mechanism.
- IPC/WHMA-A-620 — IPC / WHMA, Requirements and Acceptance for Cable and Wire Harness Assemblies: acceptance criteria for both crimped and soldered terminations.
- Informação do Produto ELÉTRICO YOCL — FDD/FDVD Pre-Insulating Female Terminals e Terminal anilhado pré-isolado RV: crimp barrel and single/double crimp specifications with no solder variant.